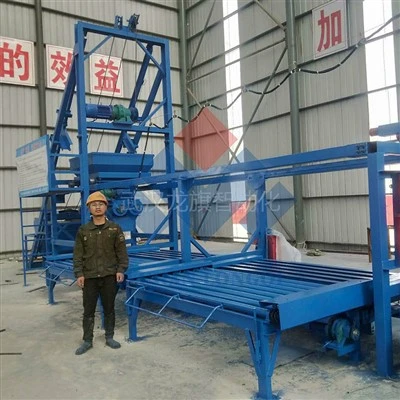
Hej tam! Jestem dostawcą linii produkcyjnej pustych umocnień sześciokątnych. A dzisiaj podzielę się z Wami, jak dostosować parametry produkcyjne tej niesamowitej linii.
Na początek porozmawiajmy o tym, dlaczego dostosowanie parametrów produkcji jest tak ważne. Hollow Revetment Hexapods są używane do ochrony brzegów i inżynierii przybrzeżnej. Ich jakość i wydajność zależą bezpośrednio od tego, jak dobrze skonfigurowana jest linia produkcyjna. Jeżeli parametry będą nieprawidłowe, możemy otrzymać produkty niespełniające wymaganych norm, co może przyprawić o ból głowy wszystkich zaangażowanych w sprawę.
1. Parametry mieszania
Proces mieszania jest pierwszym krokiem w produkcji sześciokątnych umocnień pustych. Musimy uzyskać odpowiednią mieszankę materiałów, aby zapewnić wytrzymałość i trwałość produktu końcowego.
Łączny współczynnik
Proporcje kruszyw, takich jak piasek, żwir i tłuczeń kamienny, mają kluczowe znaczenie. Jeśli jest za dużo piasku, mieszanina może być zbyt lepka i trudna w obróbce. Z drugiej strony, jeśli jest za dużo żwiru, sześcionogi mogą mieć chropowatą powierzchnię i niższą wytrzymałość. Zazwyczaj naszym celem jest dobrze uziarniona mieszanka kruszywa. Na przykład typowy stosunek może wynosić 30% piasku, 50% żwiru i 20% kruszonego kamienia. Może się to jednak różnić w zależności od konkretnych wymagań projektu.


Stosunek woda - cement
Kolejnym kluczowym czynnikiem jest stosunek wody do cementu. Niższy stosunek wody do cementu zazwyczaj prowadzi do wyższej wytrzymałości, ale powoduje również, że mieszanina jest mniej urabialna. Musimy znaleźć równowagę. W przypadku większości sześciokątnych umocnień pustych dobrym punktem wyjścia jest stosunek wody do cementu wynoszący około 0,4–0,5. Możemy to jednak dostosować w zależności od rodzaju użytego cementu i warunków środowiskowych podczas produkcji.
Czas mieszania
Czas mieszania materiałów również ma znaczenie. Jeśli będziemy miksować zbyt krótko, materiały nie będą równomiernie rozłożone, a sześcionogi mogą mieć słabe punkty. Zwykle dla dobrze wymieszanej mieszaniny wystarcza czas mieszania wynoszący 2 - 3 minuty. Ale znowu możemy to dostosować w zależności od wielkości miksera i ilości materiałów.
2. Parametry formowania
Gdy mieszanina będzie już gotowa, czas wlać ją do foremek. Proces formowania ma swój własny zestaw parametrów, które należy dostosować.
Wibracja
Wibracje służą do usunięcia pęcherzyków powietrza z mieszanki i zapewnienia jej całkowitego wypełnienia formy. Ważna jest intensywność i czas trwania wibracji. Zbyt duże wibracje mogą spowodować segregację kruszywa, natomiast zbyt małe wibracje nie pozwolą na pozbycie się wszystkich pęcherzyków powietrza. Intensywność wibracji ustalamy zazwyczaj w oparciu o wielkość i kształt formy. W przypadku standardowej formy Hollow Revetment Hexapod często wystarcza czas wibracji wynoszący 1–2 minuty przy średniej lub dużej intensywności.
Szybkość napełniania
Na jakość sześcionogów wpływa także szybkość z jaką wypełniamy formę. Jeśli napełnimy ją zbyt szybko, mieszanina może się rozpryskać lub utworzyć nierówne powierzchnie. Jeżeli napełnimy ją zbyt wolno, masa może zacząć wiązać zanim forma zostanie całkowicie wypełniona. Najlepszym podejściem jest zwykle stała i umiarkowana prędkość napełniania.
3. Parametry utwardzania
Utwardzanie to proces pozwalający sześcionogom nabrać siły w miarę upływu czasu. To kluczowy krok, którego nie można przeoczyć.
Temperatura
Temperatura podczas utwardzania ma duży wpływ na rozwój wytrzymałości sześcionogów. Wyższe temperatury zazwyczaj przyspieszają proces utwardzania, ale mogą również powodować zbyt szybkie wysychanie powierzchni i powstawanie pęknięć. W większości przypadków idealna jest temperatura utwardzania wynosząca około 20–25°C. Jeżeli temperatura jest niższa, konieczne może być wydłużenie czasu utwardzania.
Wilgotność
Wilgotność jest również ważna. Utrzymywanie wilgoci w sześcionogach podczas utwardzania pomaga zapobiegać ich wysychaniu i pękaniu. Możemy zastosować takie metody, jak pokrycie sześcionogów mokrym płótnem lub użycie utwardzacza. Do prawidłowego utwardzania często zaleca się wilgotność względną około 90%.
Czas utwardzania
Czas utwardzania zależy od kilku czynników, w tym od rodzaju cementu, temperatury i wilgotności. Ogólnie rzecz biorąc, sześciokątne umocnienia puste muszą być utwardzane przez co najmniej 7 dni, aby osiągnąć znaczną część ich projektowej wytrzymałości. Jednakże w przypadku niektórych wymagań dotyczących dużej wytrzymałości może być konieczny czas utwardzania wynoszący 28 dni.
4. Inne powiązane linie produkcyjne
Jeśli interesują Cię inne linie do produkcji prefabrykatów betonowych, chciałbym wspomnieć o kilku. Możesz sprawdzićLinia produkcyjna betonowych grillów granicznych. Jest to doskonała opcja do produkcji betonowych krat granicznych. Również,Automatyczna linia do produkcji prefabrykowanych elementów betonowychmoże być używany do wykonywania różnych prefabrykowanych elementów betonowych. I nie zapomnij oSystem produkcji obiegowej prefabrykatów betonowych, który oferuje efektywny sposób produkcji prefabrykowanych elementów betonowych.
Porozmawiajmy o biznesie
Dostosowywanie parametrów produkcyjnych linii produkcyjnej pustych umocnień sześciokątnych to nauka, ale przy odpowiednich wskazówkach i doświadczeniu można ją opanować. Jeśli szukasz linii produkcyjnej sześciopodów z pustymi umocnieniami lub masz jakiekolwiek pytania dotyczące dostosowania parametrów produkcji, chętnie z Tobą porozmawiam. Niezależnie od tego, czy jesteś małym wykonawcą, czy dużą firmą budowlaną, możemy współpracować, aby znaleźć najlepsze rozwiązania dla Twoich potrzeb produkcyjnych. Nie wahaj się więc z nami skontaktować i rozpocznijmy produktywną rozmowę!
Referencje
- „Technologia betonu: zasady, właściwości i materiały” P. Kumara Mehty i Paulo JM Monteiro
- „Projektowanie i budowa prefabrykatów betonowych” Instytutu Prefabrykatów/Betonów Sprężonych